Laserbeklädnadsteknik inom stålindustrin
Jun 05, 2024
För närvarande kommer de flesta stålföretag att producera ett stort antal lagerutrustning med hög belastning, låg hastighet, hög precision och höglegerad lagerutrustning under bearbetning och produktion, och vissa delar är benägna att korrosion, slitage, fel och skrotning.
När det gäller problemet med slitagereparation, befintliga processer och befintliga problem:
□ Hårdkromplätering: Det modifierade lagret är extremt tunt och lätt att knäcka och skala av. Beläggningens tjocklek är<0.1mm, mainly due to soft sealing.
□ Termisk sprutning: Den termiska deformationen är stor, beläggningen är lätt att visa vit när den är tunn och det modifierade skiktet är lätt att falla av när beläggningen är tjock. Ni60 och Ni60+WC är de huvudsakliga sprutmaterialen och beläggningens tjocklek är cirka 1-1,5 mm.
□ Manuell bågsvetsning, nedsänkt bågsvetsning, volfram inert gasbågsvetsning (TIG), plasmabågsvetsning: lätt att deformera, lätt att spricka, hög utspädningshastighet, ojämn hårdhetsfördelning, grov beklädnadsskiktstruktur
□ Supersonisk kallsprutning: hög driftskostnad, komplex utrustning, lågt pulverutnyttjande, hård arbetsmiljö, gränssnittsbindningsstyrka Mindre än eller lika med 80MPa, beläggningen är skiktad mekanisk sammanlåsning, låg densitet. Co-WC är huvudmaterialet, spruttjocklek 0,5 mm.
Sedan användningen av laserbeklädnadsteknik kan den effektivt lösa problemet med misslyckad och skrotad utrustning och delar, och kan också förlänga livslängden för vissa nya produkter och till och med uppnå effekten av flera livscykler. Till exempel, efter att den mellanliggande axeln, växellådans kuggaxel och huset har reparerats med laserprofileringsteknik och snabb prototypteknik, kan de återställas till de tekniska indikatorerna för de ursprungliga nya delarna. Inte bara kan delarna förbättras och repareras, utan även kostnaderna för stålföretag kan sparas avsevärt.
Laserbeklädnadsprocess:
Även känd som laserbeläggning, det hänvisar till processen att placera utvalda beläggningsmaterial på det beklädda substratet genom olika tillsatsmetoder, värma dem med laserstrålar med hög energidensitet, smälta dem med substratets yta och stelna dem snabbt och därigenom bilda en ytbeläggning på substratytan som är metallurgiskt bunden med den. Laserbeklädnad har följande fördelar:
1. Laserstrålens energitäthet är hög, uppvärmningshastigheten är snabb, den termiska effekten på substratet är liten och deformationen av arbetsstycket är liten.
2. Genom att kontrollera laserns ingångsenergi kan utspädningseffekten av substratet begränsas till en mycket låg nivå (vanligtvis 2%-8%), och därigenom bibehålla den utmärkta prestandan hos det ursprungliga beklädnadsmaterialet.
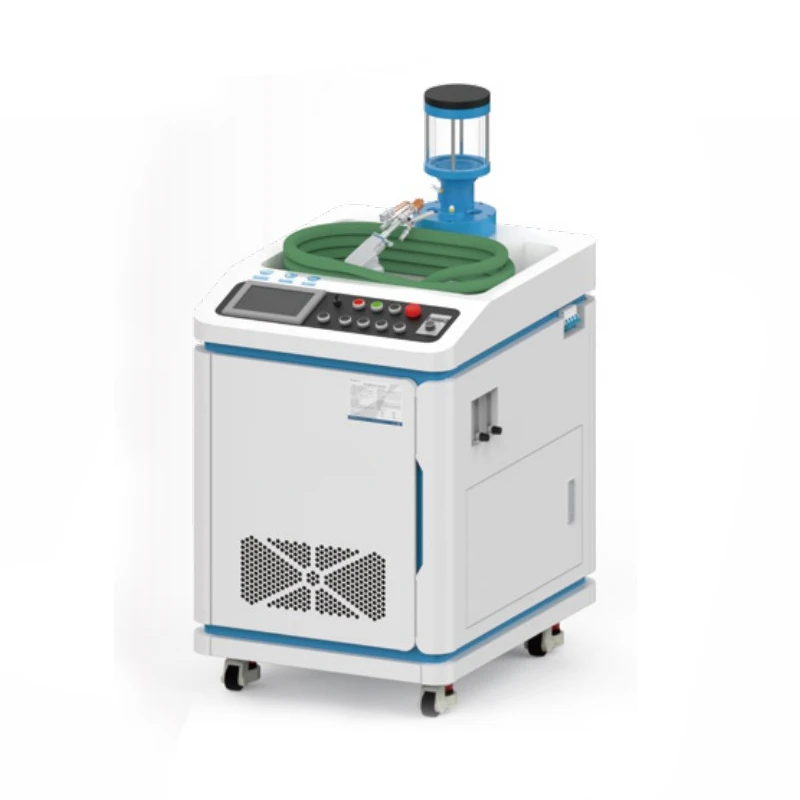
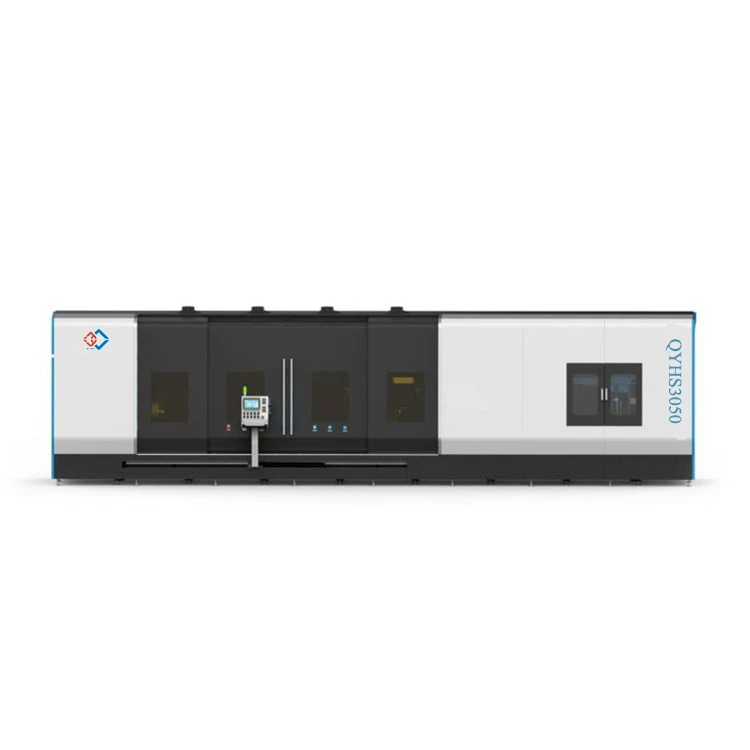
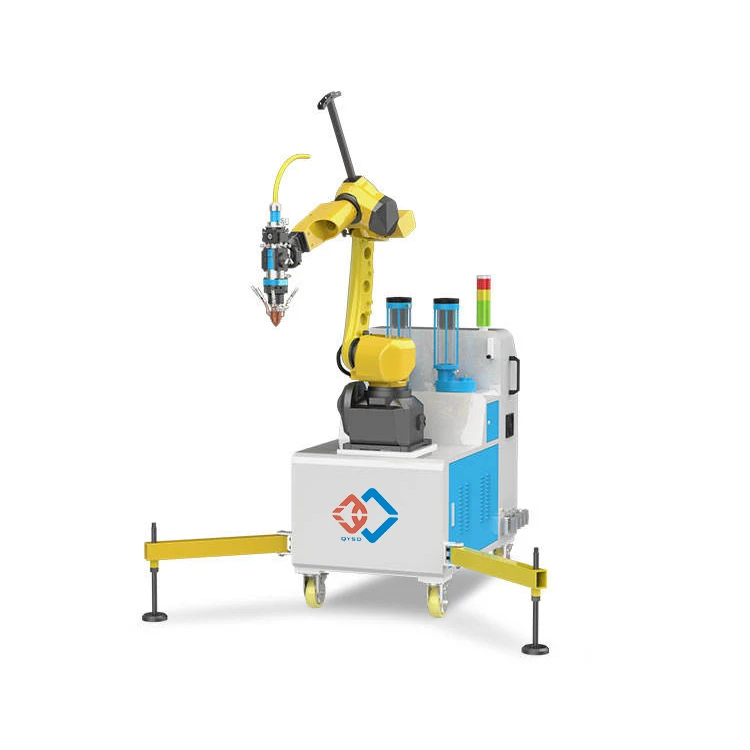
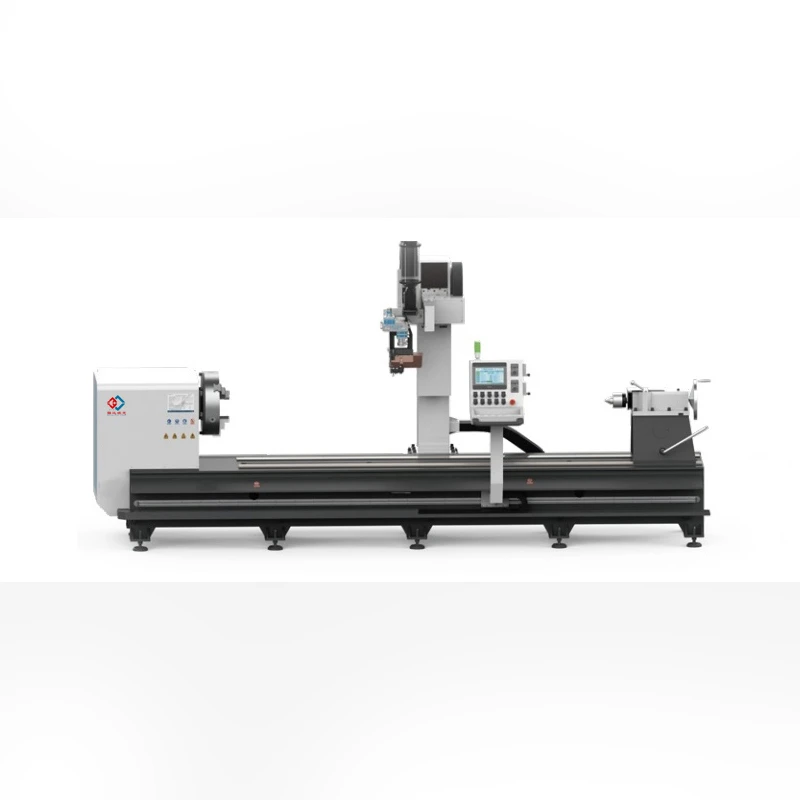
Laserbeläggningen är fast bunden till substratet (metallurgisk bindning), och beläggningen har en fin struktur. Dessa egenskaper har gjort laserbeklädnadstekniken högt värderad i materialytmodifiering under det senaste decenniet.